熱處理零件與快削鋼可以鍍鋅嗎?滾鍍加工、前處理與除氫重點
2026-10-17
熱處理件與快削鋼,為什麼要特別處理?
一般鐵件、沖壓零件的鍍鋅流程相對單純,但經過熱處理的零件和快削鋼,因為材質硬度、表面狀態或化學成分不同,在前處理、電鍍條件與後續除氫上,都需要依產品狀況調整。若用同一套條件處理,可能出現附著不良、外觀異常,或高強度件的氫脆問題。
一、熱處理零件鍍鋅的注意事項
經過淬火、回火、滲碳等熱處理的零件,硬度與強度提高,表面狀態也和一般鐵件不同:
- 表面氧化皮與殘油:熱處理後表面可能留有氧化皮或淬火油,前處理需要確實去除,鍍層才會附著良好。
- 高硬度、高強度的氫脆風險:電鍍過程中,氫可能進入鋼材內部。材質越硬、強度越高,氫脆風險越大,可能在組裝或使用一段時間後發生延遲斷裂。
- 依規範評估是否除氫:需要依照產品材質、硬度及客戶規範,評估是否進行除氫烘烤。
氫脆的成因與延遲斷裂的案例,可參考〈氫脆現象與預防:高強度鋼電鍍的關鍵課題〉與〈鍍鋅螺絲為什麼會突然斷裂?〉。
二、除氫烘烤的作用
除氫烘烤是在電鍍完成後,將工件放入烘爐,以特定溫度與時間加熱,讓電鍍過程中進入鋼材的氫逸散出來,降低氫脆風險。除氫的溫度、時間與執行時機,通常依產品強度等級及客戶規範而定,因此有除氫需求的產品,建議在下單時就提供明確的規格。
三、快削鋼鍍鋅的注意事項
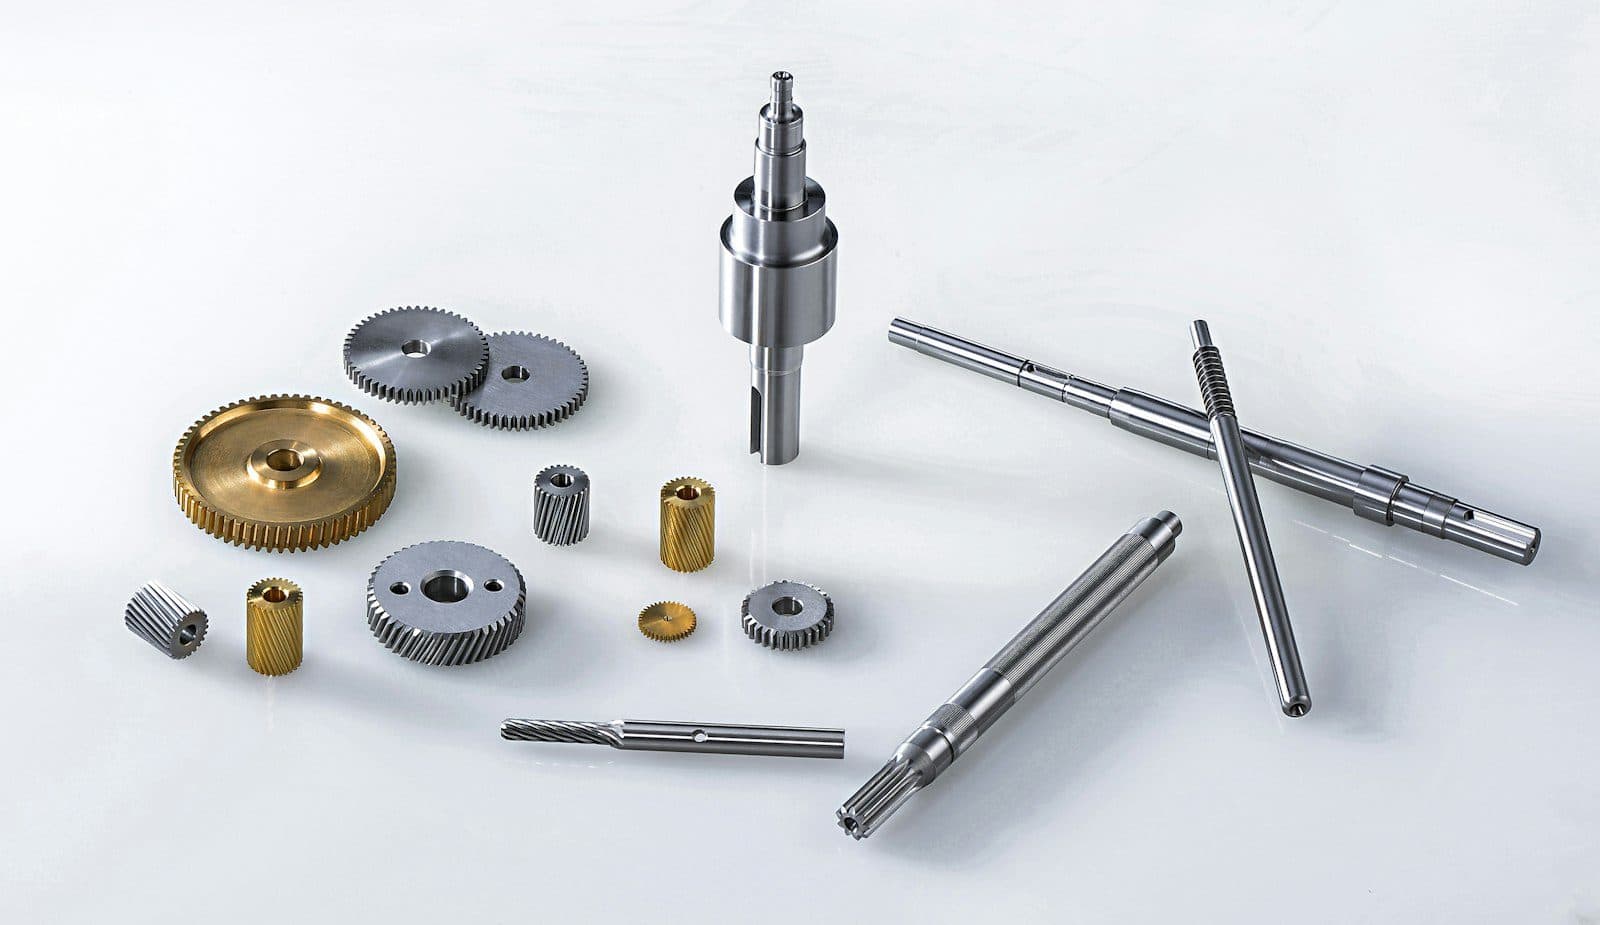
快削鋼(易削鋼)是在鋼材中添加硫、鉛等元素,提升切削加工性,常用於車床加工的小型精密零件,例如軸心、接頭、螺絲類車削件。這類材質鍍鋅時要注意:
- 化學成分不同:添加元素會影響素材表面特性,前處理方式需要依材質調整。
- 切削油殘留:車削件表面常帶有切削油,除油不完全容易造成鍍層附著不良或斑點。
- 適合滾鍍:快削鋼車削件多半體積小、數量多,通常以滾鍍方式加工(滾鍍與掛鍍的差異可參考〈滾鍍 vs 掛鍍〉)。
送鍍前建議提供的資訊
- 材質牌號(例如一般碳鋼、合金鋼、快削鋼)
- 是否經過熱處理,以及硬度或強度等級
- 是否需要除氫,以及客戶指定的除氫規範
- 膜厚要求與鈍化色
- 產品圖面與數量
熱處理件和快削鋼的處理條件與材質高度相關,資訊越完整,越能一開始就安排適合的製程,減少重工。
晃成的加工服務
晃成以鹼性鍍鋅製程為核心,除了常見的鐵件、沖壓零件及五金零組件外,也承接經過熱處理及快削鋼材質的產品滾鍍加工。
- 熱處理零件:依產品材質、硬度及客戶規範,評估前處理與電鍍條件。
- 除氫處理:晃成具備除氫烘烤處理能力,針對有除氫需求的熱處理零件及高強度鋼材,可依產品規格與客戶要求安排相應製程。
- 快削鋼滾鍍:針對快削鋼及其他特殊鐵材,依產品實際狀況評估前處理方式及鍍鋅條件,確保加工品質。
無論是一般防鏽需求,或是對材質、膜厚及除氫製程有特殊要求的產品,都歡迎提供圖面及規格,與晃成討論適合的加工方案。
常見疑問
Q:所有熱處理件都需要除氫嗎?
A:不一定。是否需要除氫,要看材質、硬度或強度等級以及客戶規範。高硬度、高強度的零件通常需要評估,建議下單時一併提供規格。
Q:快削鋼鍍鋅的耐蝕性會比一般鐵件差嗎?
A:鍍鋅層的耐蝕性主要取決於膜厚與鈍化種類。快削鋼的關鍵在於前處理是否確實,前處理做好,鍍層才能正常發揮防蝕效果。
Q:熱處理件可以先鍍鋅再熱處理嗎?
A:一般不建議。熱處理的高溫會破壞鋅層與鈍化膜,通常是先完成熱處理,再進行鍍鋅。
延伸閱讀
鍍鋅 vs 陽極處理:材質、原理與適用場景完整比較
鍍鋅用於鋼鐵防蝕,陽極處理用於鋁合金氧化膜,兩者原理方向完全相反、材質也不能互通。說明採購與工程師常搞混的鍍鋅、陽極處理與 PVD 三種表面處理差異。
黑皮板(熱軋鋼板 SPHC/SS400)酸洗前處理全解析
黑皮板(熱軋鋼板 SPHC/SS400)前處理是許多電鍍廠不願承接的瓶頸製程。完整解析黑皮板酸洗前處理流程、適用場景,以及晃成處理厚板黑皮鋼板的實務經驗。

三價黑鋅、墨綠色鉻酸鹽與傳統黑鋅:外觀類似的三種鍍鋅怎麼選?
深色鍍鋅其實有三種完全不同的製程:傳統六價鉻黑鋅、三價黑鋅、墨綠色鉻酸鹽。外觀相近但成分、耐蝕、環保與成本都不同,該怎麼選?